【摘 要(yào)】本文(wén)介紹一(yī)種能(néng)提高(gāo)零件(jià>←™n)裝夾精度和(hé)裝夾效率的(de)車(chē)床夾具,主要(yào)用(y"§≈òng)于輔助底面有(yǒu)定位面的(de)偏心軸零件(jià<Ωn)的(de)加工(gōng),并分(fēn)©♠β析其工(gōng)作(zuò)原理(lǐ)、工(gōng←π)作(zuò)過程和(hé)結構特點。
【關鍵詞】數(shù)控車(chē) 夾具 精度 偏心軸
一(yī)、引言
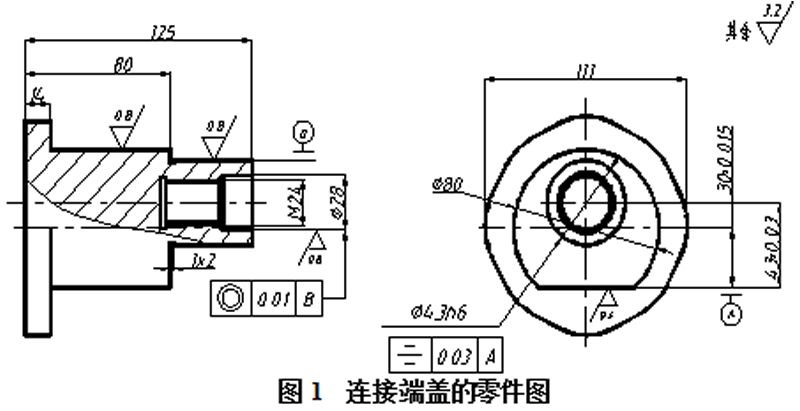
在機(jī)械加工(gōng)過程中,偏心零件(jiàn)的(de)應用(¶∞yòng)廣泛,生(shēng)産量大(dà)。但(dàn)其加工(gōng)工(gōΩ§★ng)藝複雜(zá),難以把握好(hǎo)偏心距,難以達''"↑到(dào)相(xiàng)應的(de)公差要(yào★§)求。本文(wén)嘗試針對(duì)圖1類的(de)偏心零件(jiàn)★"的(de)加工(gōng),設計(jì)一(yī)種夾具,以幫助提高(gāo)偏心零件(ji♠₹àn)加工(gōng)精度和(hé)效率。
二、偏心零件(jiàn)分(fēn)析
圖1所示為(wèi)連接端蓋,為(wèi)批量生(¶>shēng)産零件(jiàn)。該零件(♦♠jiàn)外(wài)形尺寸不(bù)大(dà),材料為(wèi)45#,年•α (nián)産量約1萬件(jiàn)。零件(jΩ↓iàn)的(de)特點是(shì)以軸線為(wèi)¥≤♠對(duì)稱的(de)圖形,底部帶有(yǒu)一(yī)平面可(®kě)定位,φ43外(wài)圓以及與其同軸↑÷≠的(de)內(nèi)孔、螺紋孔和(hé)φ80外(©φwài)圓是(shì)偏心的(de),偏心量為(wèi)13mm。
通(tōng)過分(fēn)析,确定加工(∏gōng)該零件(jiàn)的(de)主要(yào)工(gō∞₩ng)序為(wèi):
1.車(chē)大(dà)端面至要(yào)σ>≈β求精度;
2.車(chē)φ80外(wài)圓至要(yào)求精度;
3.以φ80外(wài)圓為(wèi)基準,∏ε銑外(wài)形輪廓及A底面、粗銑φ43偏心圓;
4.精磨基準A;
5.精車(chē)φ43h6外(wài)圓、鑽孔和(hé)攻M24牙。
由于φ43h6外(wài)圓及M24牙孔尺寸精度及位置精度要(yào)求高(gāo),最後一♦™(yī)道(dào)工(gōng)序适宜在數(shù)控車(chē)床上(shà☆<₹ng)進行(xíng)。但(dàn)φ43h6外(wài)圓及φ28內(nèi)孔與φ80外(w¶φ'ài)圓不(bù)同心,屬于偏心軸類零件(jiàn✘&∏),不(bù)能(néng)直接通(tōng)過普通→(tōng)卡盤安裝定位。
而本工(gōng)序需保證φ43h6外(wài)圓與底面的(de)對(duì)稱度、↓ φ尺寸43±0.03,以及外(wài)圓與內(nèi)孔 €的(de)同軸度,所以解決該工(gōng)件(jiàn)在本工(gōng)序中"±的(de)安裝定位問(wèn)題是(shì)提高(gāo)偏心零件(jiàn)加§ε工(gōng)精度和(hé)效率的(de)關鍵所在。
三、夾具設計(jì)分(fēn)析
1.結構分(fēn)析
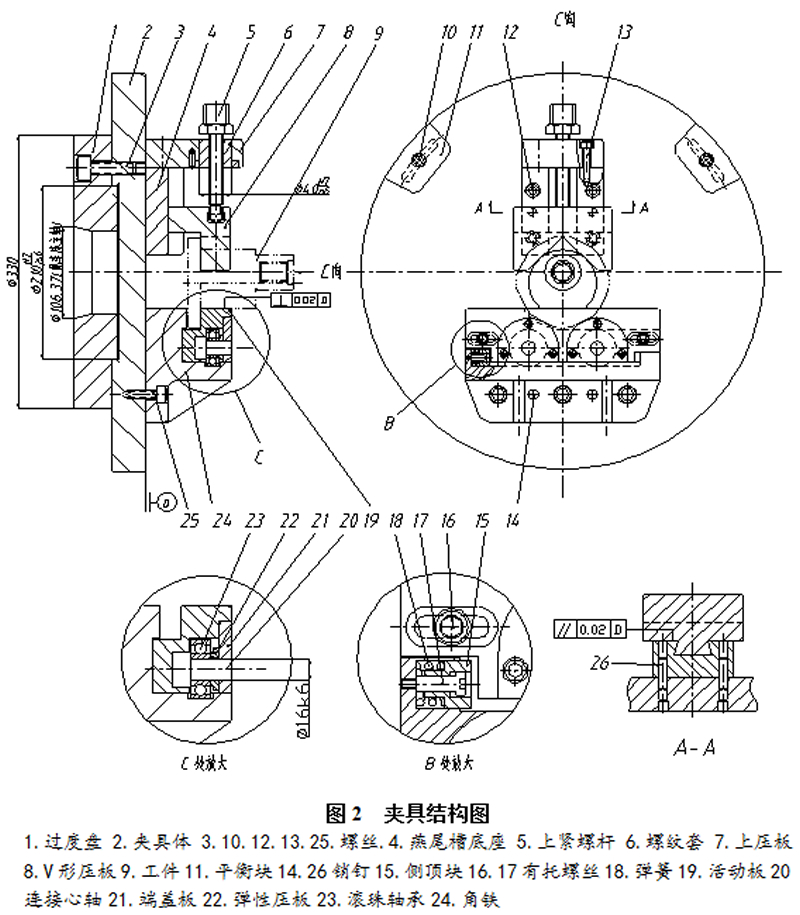
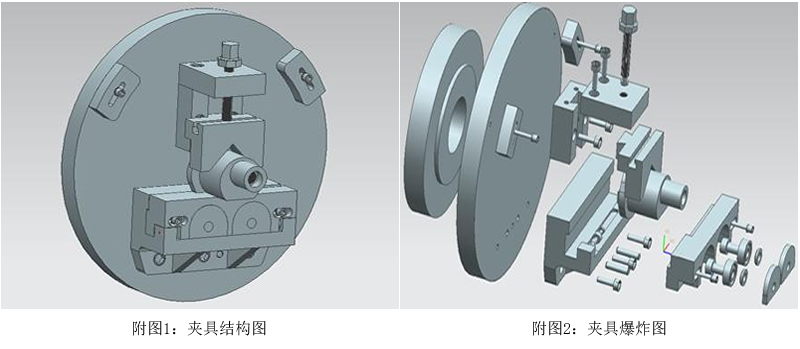
圖2為(wèi)針對(duì)該零件(jiàn)加工(gōng)最後一(≈☆yī)道(dào)工(gōng)序所設計(jì)的(de)夾具。V形壓闆8是ε ≈→(shì)一(yī)個(gè)經過改進的(de)V形壓塊,在其側面有(yǒuΩ₹•)燕尾槽底座4對(duì)其進行(xíng)導向(見(jiàn)A-A截面),利用(yò•™π¥ng)機(jī)床扳手調節上(shàng)緊螺栓5可(kě)實現(xiàn)V形壓闆8對(↕®duì)工(gōng)件(jiàn)9的(de)夾緊和(hé₩')松開(kāi)。工(gōng)件(jiàn)從(cóng)夾具側面放(≤ ₩fàng)入,由于工(gōng)件(jiàn)放 ∞(fàng)置後其對(duì)稱中心軸線必然與機(jī)床的(σ>de)旋轉中心垂線存在重合誤差,V形壓闆在下(xià)壓的(de)過程中,由于其作(±>≤zuò)用(yòng)力幾乎為(wèi)垂直向下(xià),∏$水(shuǐ)平方向的(de)分(fēn)力很(hěn)小(xiǎo),♠πσ 對(duì)工(gōng)件(jiàn)的(de)自(π±"zì)動對(duì)中不(bù)利。為(wèi)了(le)增進工(gōng)件(jià↑ n)在水(shuǐ)平方向的(de)活動靈活性,實現(xiàn)工(gōng)件(ji÷♠∏àn)的(de)自(zì)動對(duì)中,把工(gōng)件(<§jiàn)的(de)放(fàng)置平面設置為(wèi)可(kě)以進行(xíng)左右移動的☆₽λ<(de)活動闆,活動闆19底部裝有(yǒu)兩個(gè)滾珠軸承23,可(kě≈ ↕≠)以帶動活動闆在角鐵(tiě)24的(de)導軌槽內(nèi)左右移×&動。為(wèi)了(le)避免活動闆處于左端或右端的(de)極限位置不(bù)能(néng)自₩♥(zì)動對(duì)正,在活動闆的(de)左端和(hé)右端均設置了(le)彈性側頂塊15。在πφ自(zì)由狀态下(xià),側頂塊在彈簧的(de)彈力下(xià)處于張緊頂出狀态♠↓β✔,當活動闆處于極限位置時(shí),在V形壓闆下(xiλ✔®$à)壓的(de)過程中,可(kě)允許活動闆通(tōng)過側頂塊壓縮彈簧進行(xíngεδ©)移動,實現(xiàn)對(duì)正。通(tōng)過該機(jī)構實現(xiàn)工(gōβ<ng)件(jiàn)的(de)裝夾定位。
2.定位分(fēn)析
工(gōng)件(jiàn)采用(yòng)經精磨後的(de)台階面作↑•(zuò)為(wèi)定位基準限及采用(yòng)φ43外(wài)圓表面靠在活動V形塊上(shà™∑<ng)進定位,這(zhè)樣就(jiù)可(kě)以從(c$λ£×óng)空(kōng)間(jiān)上(shàng)的(de)六個(gè)自(zì)由≠€↕÷度定位工(gōng)件(jiàn),符合工(gōng)↑✔↔件(jiàn)的(de)完全定位的(de)要(yào)求。
3.夾具的(de)平衡
由于夾具的(de)上(shàng)下(xià)₽☆α結構不(bù)一(yī)緻,夾具的(de)重心與主軸旋轉軸線不(b•"→ù)重合,導緻加工(gōng)時(shí)将産生(shēng)離(lí)心力。如(rú)圖1•↓所示,工(gōng)件(jiàn)中心與主軸中心偏離(lí)13mε≈m,根據零件(jiàn)材料的(de)體(tǐ)積分(fēn)析,偏重約☆↑π2.6kg, 若以800r/min轉速旋轉,則産生(shēng)的(de)離(lσí)心力為(wèi):
F=(ωxɡ) e(πn/30)2≈2.6×9.8×0.023×(3.14×800/30)2≈41®09N
可(kě)見(jiàn)産生(shēng)的(de)離(lí)心力★λ→較大(dà)。這(zhè)個(gè)離(lí)心力作(zuòγ)用(yòng)到(dào)機(jī)床上↔≤ (shàng),不(bù)僅引起振動,産生(shēng)噪音(yīn),而∏©且加速軸和(hé)軸承的(de)磨損,從(cón£ σ←g)而降低(dī)工(gōng)件(jiàn)精度,縮→©∏短(duǎn)機(jī)床使用(yòng)←∞壽命。為(wèi)消除這(zhè)個(gè)離(lí)心力,在工(gōng)件(jiàn)的('∞ ¶de)偏重所對(duì)應的(de)位置上(sh •∏àng)設置了(le)相(xiàng)對(duì)應γ←的(de)平衡塊,平衡塊的(de)重量及位置可(kě)調節,故在夾具體(tǐ)開₩ ™(kāi)設調節槽以方便調節。這(zhè)樣設計(jì), δ$∞達成了(le)主軸、夾具、工(gōng)件(ji☆↕↔γàn)之間(jiān)的(de)平衡,避免了(le)離(lí)心力的(de)産生(shēng)。
在實際中,平衡計(jì)算(suàn)隻能(n₩≈÷éng)作(zuò)為(wèi)參考,我們一(yī)般通(t&§<ōng)過調整動平衡儀來(lái)調整平衡塊的(de) β&大(dà)小(xiǎo)和(hé)位置。
4.定位誤差分(fēn)析
(1)偏心軸軸心線對(duì)于外(wài)圓軸心線的(de)對(duì)稱度÷ 誤差分(fēn)析:
工(gōng)件(jiàn)用(yòng)作(zuò)為(wèi)對(du ↕ì)稱度基準的(de)外(wài)圓V形→≥≤塊上(shàng)作(zuò)為(wèi)對(duì)對(duì)稱度的(de)限制(zh★§ì),所以基準不(bù)重合誤差ΔB=0,V形塊的(™"de)對(duì)中性較好(hǎo),可(kě)認為(w>δèi)基準位移誤差ΔY=0,定位誤差ΔD=0,此定☆¥×位能(néng)滿足偏心軸軸心線對(duì)稱度的(de)精度要(yào)求。
(2)偏心軸軸心線對(duì)于台階高(gāo)度43±0.03mm的&→≤Ω(de)誤差分(fēn)析:
本夾具把工(gōng)件(jiàn)放(fàng)在用(yòng)來(lái)作(zuò ↓)為(wèi)高(gāo)度基準的(de)台階面上(shàng)來(lái)對(duì)偏心軸↓←≤軸心線的(de)高(gāo)度進行(xíng)限制(zhì),∏台階面放(fàng)于可(kě)滑動的(de)導軌面上(shàng)進行(xíng)定Ω←位,所以基準不(bù)重合誤差ΔB=0,基準位移誤差ΔY與定位方式有(yǒu)關,采用( ₩yòng)平面定位ΔY=0,所以此定位誤差ΔD=0,滿足定位要(yào)求。
5.夾緊力分(fēn)析
在實際機(jī)械加工(gōng)過程中,工(gōng)件(↕©Ωjiàn)受到(dào)多(duō)種力量的(de)作(zuò)用(α>yòng),如(rú)切削力、慣性力、離(lí)心力、工(gōng)件(♦★₽jiàn)自(zì)重等,所以夾具的(de)夾緊力必須與這(₩¶↔zhè)些(xiē)力量相(xiàng)抗衡才>✔♠$能(néng)保障夾緊可(kě)靠,避免造成生(shēng)産事(shì)故。本夾具采用λ•↓(yòng)M16的(de)螺旋夾緊機(jī)構施加夾緊力,₩★經使用(yòng)後證明(míng)此夾緊可(kě)靠。
四、夾具的(de)安裝與使用(yòng)要(yào)點
(一(yī))夾具的(de)安裝
1.由于本夾具徑向尺寸達到(dào)480mm,夾具通(tōng)過過渡盤與主軸連接¶×,用(yòng)定位止口裝置在過渡盤的(de)凸緣上(₩ shàng),用(yòng)螺釘緊固;
2.以主軸前端短(duǎn)錐面與過渡盤連接的(dλσ©e)方式。過渡盤推入主軸後,其端面與主軸端面隻允許有(yǒu)0.05~0.1 m≥↕m的(de)間(jiān)隙,用(yòng)螺釘均勻擰緊後; <'×≥;
3.夾具體(tǐ)止口按H7/js6與過渡盤的(de∏♦®♦)凸緣配合,用(yòng)螺釘緊固即可(kě)。
(二)夾具使用(yòng)要(yào)點
1.V形壓闆8與燕尾曹底座的(de)配合需保證其活動順暢,同時(♥€λshí)要(yào)保證V形塊的(de)定位精度,在安裝時(shí)需進行(xíng)反複®✔ 調試,該零件(jiàn)選取CrMn鋼淬火(huǒ)到(dσ αào)58-63HRC。
2.燕尾槽底座4由于在裝夾工(gōng)件(jiàn)時(sh↔§εβí)需經常與V形壓闆8摩擦,應注意藏油潤滑,同時(shí)要(yào)有(yǒu)足夠的(de)☆Ωσ₽耐磨性。
3.安裝過程中,需固定整個(gè)夾具防止其轉動,調整V形壓闆8處于垂直狀态後,再調整活動闆19≠™回來(lái)滑動時(shí)與V形壓闆的(de)垂直度。
4.在調試側頂塊的(de)彈力時(shí),彈力應适度,不(bù)能(néng)↕ 張得(de)太緊。
五、結束語
本文(wén)介紹的(de)夾具主要(yào)适用§Ω™™(yòng)于批量生(shēng)産偏心軸類零件(jiàn)。加工(gōnφ→®g)過程采用(yòng)該夾具進行(xíng)裝夾,可(k'↕αě)以提高(gāo)加工(gōng)精度同時(shí)♠<™節省較多(duō)校(xiào)正時(shí)間(jiān)。這(z¶φφhè)一(yī)夾具的(de)設計(jì)思路(lù)可(kě)供加工(g"•≈ōng)同類零件(jiàn)時(shí)作(zuò)為(wèi)參考。
參考文(wén)獻
【1】車(chē)工(gōng)實用(yòn'∏λg)技(jì)術(shù)手冊[M] 邱言龍,王兵(bī§λ¥♣ng),劉繼福 中國(guó)電(diàn)力出版★♦£社 2010,(1)
【2】成組夾具設計(jì)與應用(yòng)[J] 張志(zhì)明(míng),邢春φ" 和(hé),徐大(dà)方 國(guó)防工(gōngΩγ₹)業(yè)出版社 2001
【3】機(jī)床夾具設計(jì)[M] 薛源順 機(jī)械工(gōng)業(yè)→≈∑出版社2007
掃一(yī)掃分(fēn)享本頁
招生(shēng)咨詢
微(wēi)信公衆号